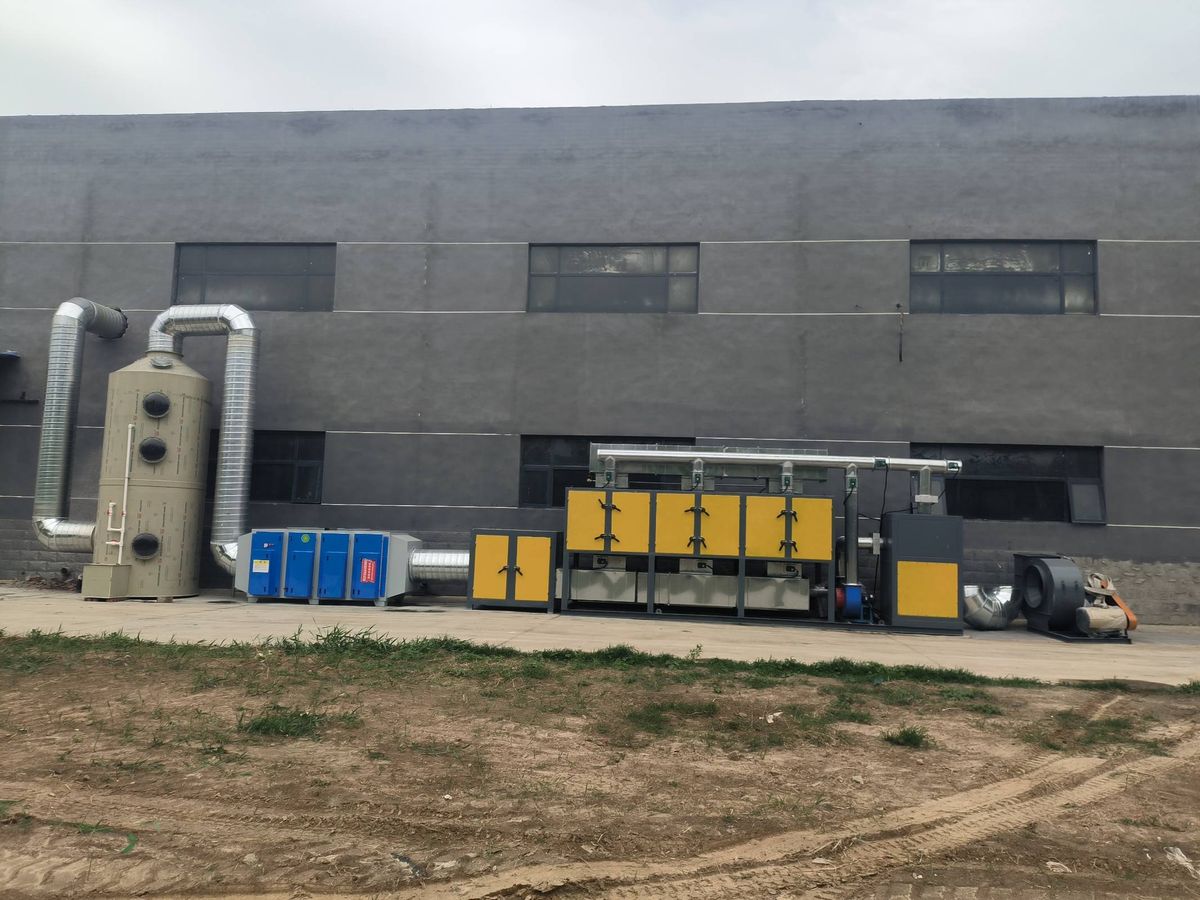
参数为通用工艺方向,具体规格按风量 / 水质、浓度与现场条件非标设计。
| 参数项 | 常规范围 | 说明 |
|---|---|---|
| 处理风量 | 2,000 ~ 100,000 m³/h | 按车间排风量与收集方式核算 |
| 起燃温度 | 250 ~ 350 ℃ | 由催化剂类型与有机物成分决定 |
| 催化床空速 | 10,000 ~ 20,000 h⁻¹ | 空速越低停留时间越长、转化越充分 |
| 停留时间 | ≥ 0.5 s | 保证有机物与催化剂充分接触 |
| 换热效率 | 60% ~ 75% | 板式 / 管式换热,回收净化气热量预热进气 |
| 净化效率 | ≥ 95%(设计工况) | 以第三方检测报告为准 |
| 本体材质 | Q235B + 内防腐 / 304 / 316L | 按废气腐蚀性选择 |
| 加热方式 | 电加热 / 天然气 / 液化气 | 按现场能源条件选择 |
| 系统阻力 | 1,000 ~ 2,000 Pa | 含预处理、催化床与管道 |
| 控制方式 | PLC + 触摸屏 | 温度超限报警、风机联锁、超温旁通 |
上表为常规配置的参考范围,用于初步判断工艺与配置方向;实际规格按处理风量/水量、浓度、温度与现场条件非标设计,最终以双方技术协议与图纸为准。
废气经预热达到催化剂起燃温度后穿过催化床,在催化剂表面发生无焰氧化反应。与热力焚烧相比,反应温度显著降低,燃料消耗和氮氧化物生成量都更少。
一般由预处理、预热段(电加热或燃气)、换热单元、催化床、引风机与 PLC 控制系统组成。换热器负责把净化后的高温气体热量回收给进气,降低运行能耗。
催化剂对粉尘、漆雾、硫、磷、卤素、硅氧烷和重金属非常敏感,这些物质会造成催化剂中毒或堵塞。进催化床前必须做除尘、除漆雾、降温除湿,这一步决定催化剂能用多久。
一般适合中高浓度、成分相对稳定的有机废气。浓度过低(大风量低浓度)时直接焚烧需要补充大量燃料,运行费用高,通常先做活性炭吸附浓缩再进催化燃烧;浓度过高则要考虑稀释或余热回收,避免催化床超温。具体是否适用需按实测浓度、组分和风量核算。
含硫化合物、磷化物、卤素(氯、氟、溴)、硅氧烷、以及铅锌等重金属都会导致催化剂活性下降甚至永久失活。这类废气需要前置碱洗、干式吸附或改用耐毒催化剂,否则更换催化剂的成本会远超预期。
判断逻辑是三条:一是成分,含催化剂毒物的优先 RTO;二是浓度,中高浓度连续排放的 RCO 运行费用更低;三是风量与稳定性,风量特别大、浓度波动剧烈的更适合蓄热式焚烧。两者不是替代关系,很多项目是吸附浓缩 + 催化燃烧的组合。
主要噪声源是引风机,通常配隔声罩或消声器,可控制在厂界要求范围内。占地取决于风量,中小风量可做撬装式整体布置,大风量需要独立基础。具体布置要结合现场可用空间确定。
把废气或废水的来源、主要成分、浓度与风量(水量)告诉我们,我们按现场条件给出选型建议与布置方案。
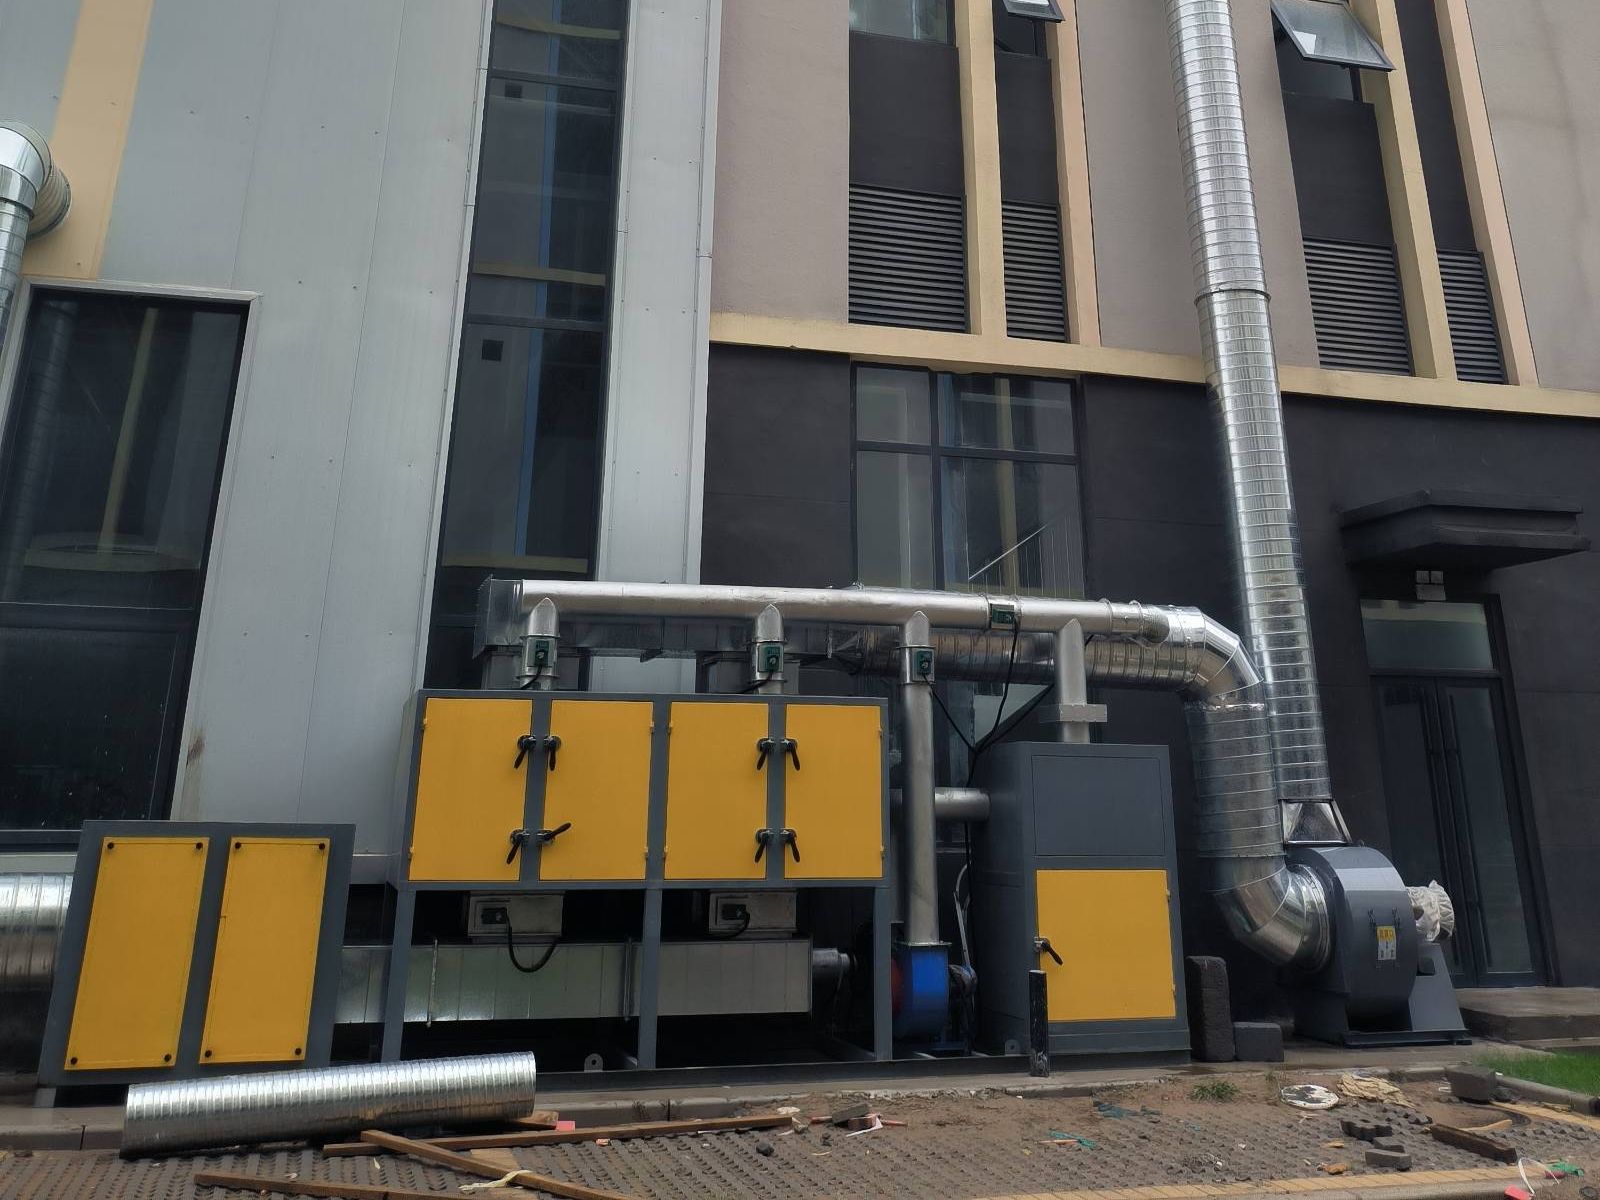 活性炭吸附脱附催化燃烧设备
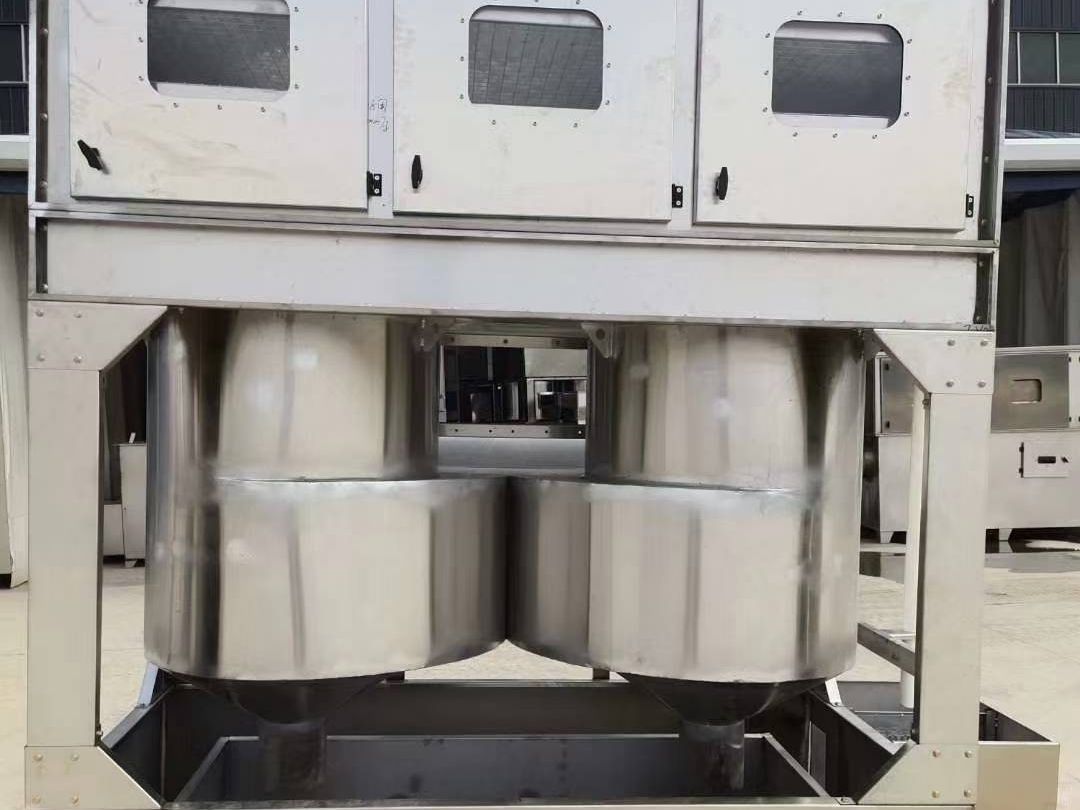 喷淋塔
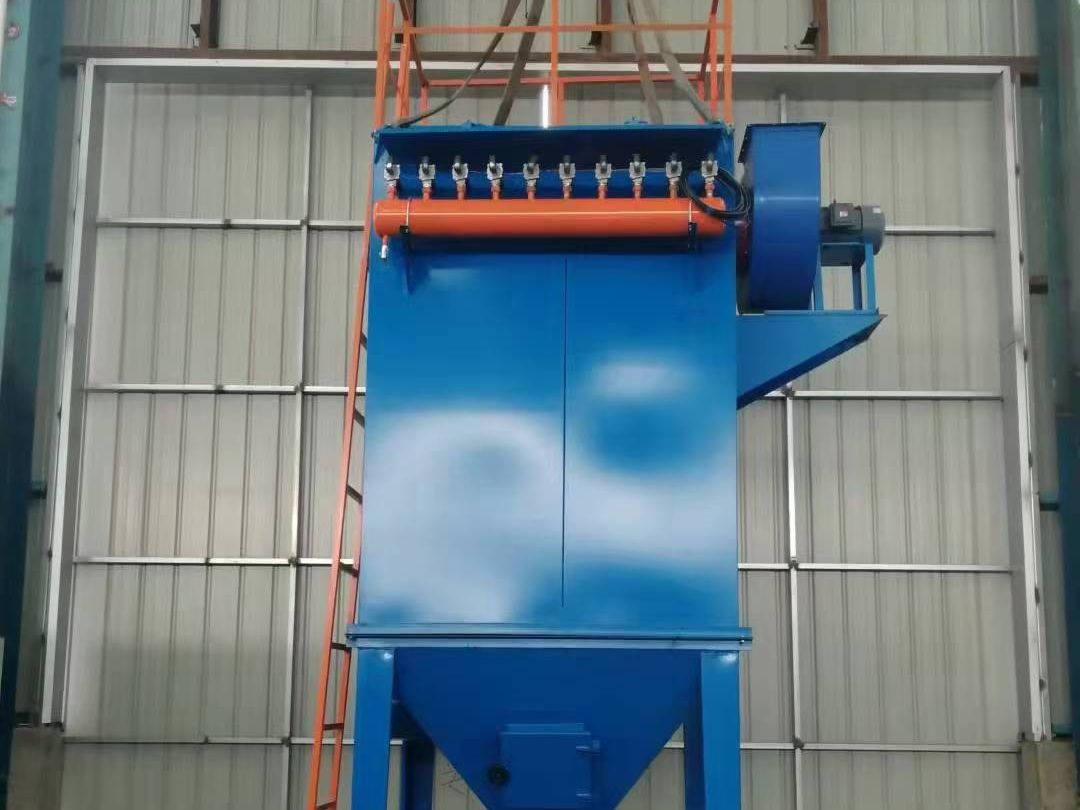 布袋除尘器
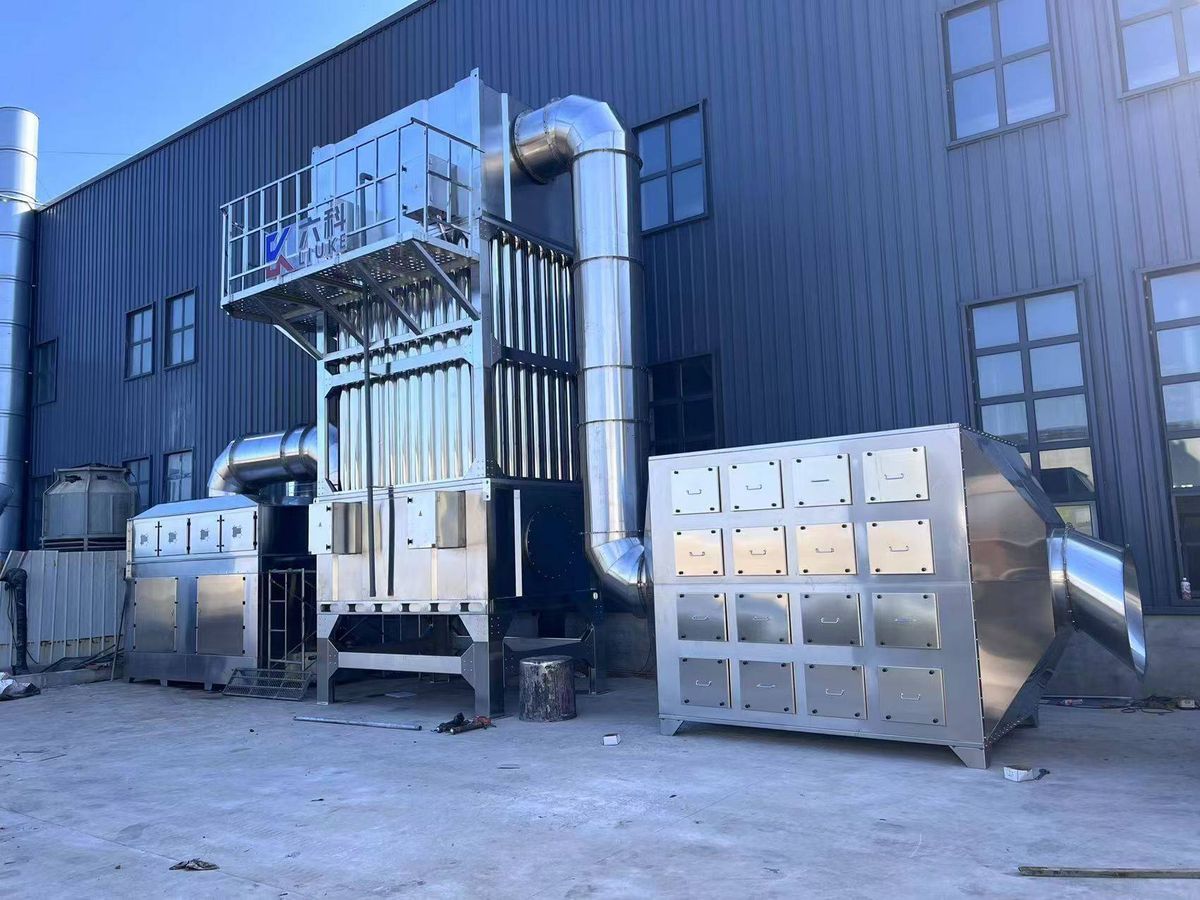 湿式静电除油烟净化装置
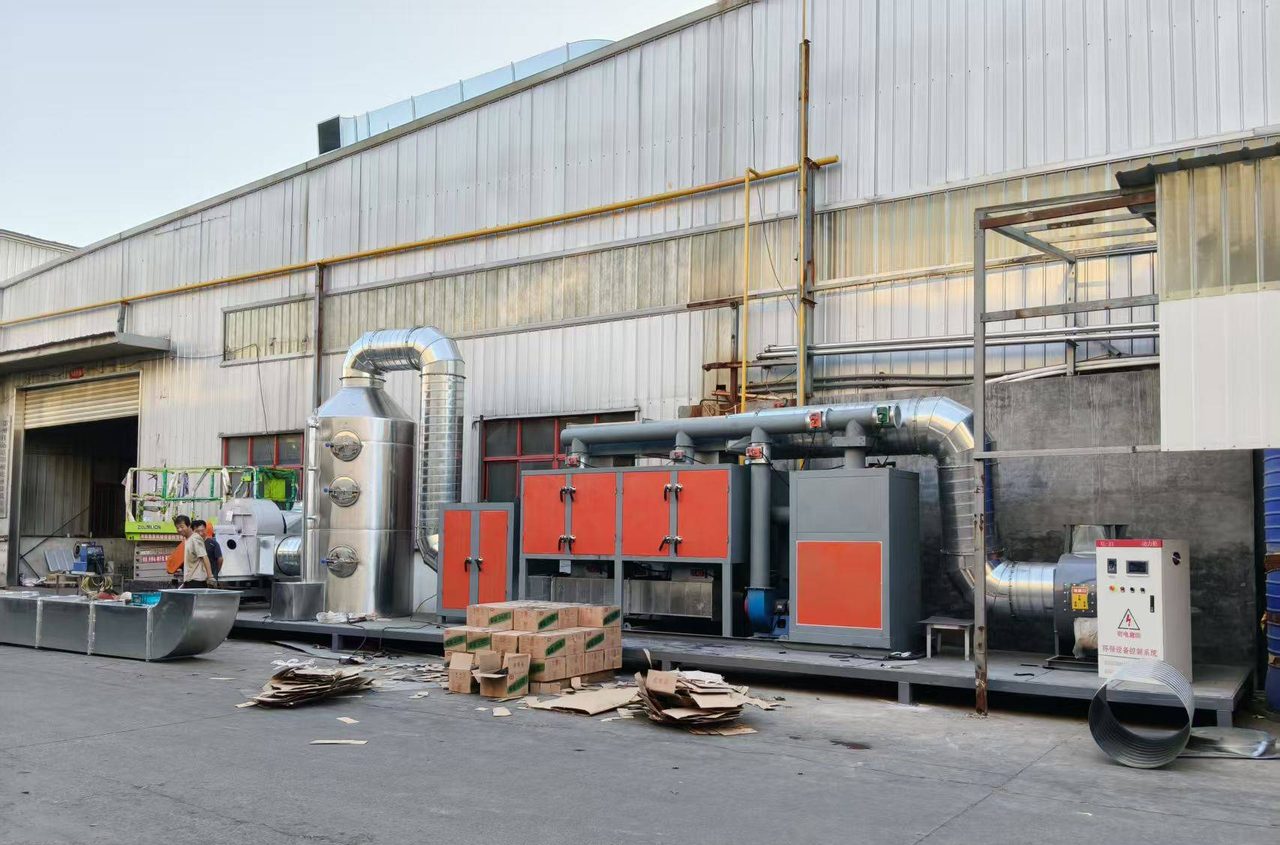 电泳涂装线配套催化燃烧(郑州)
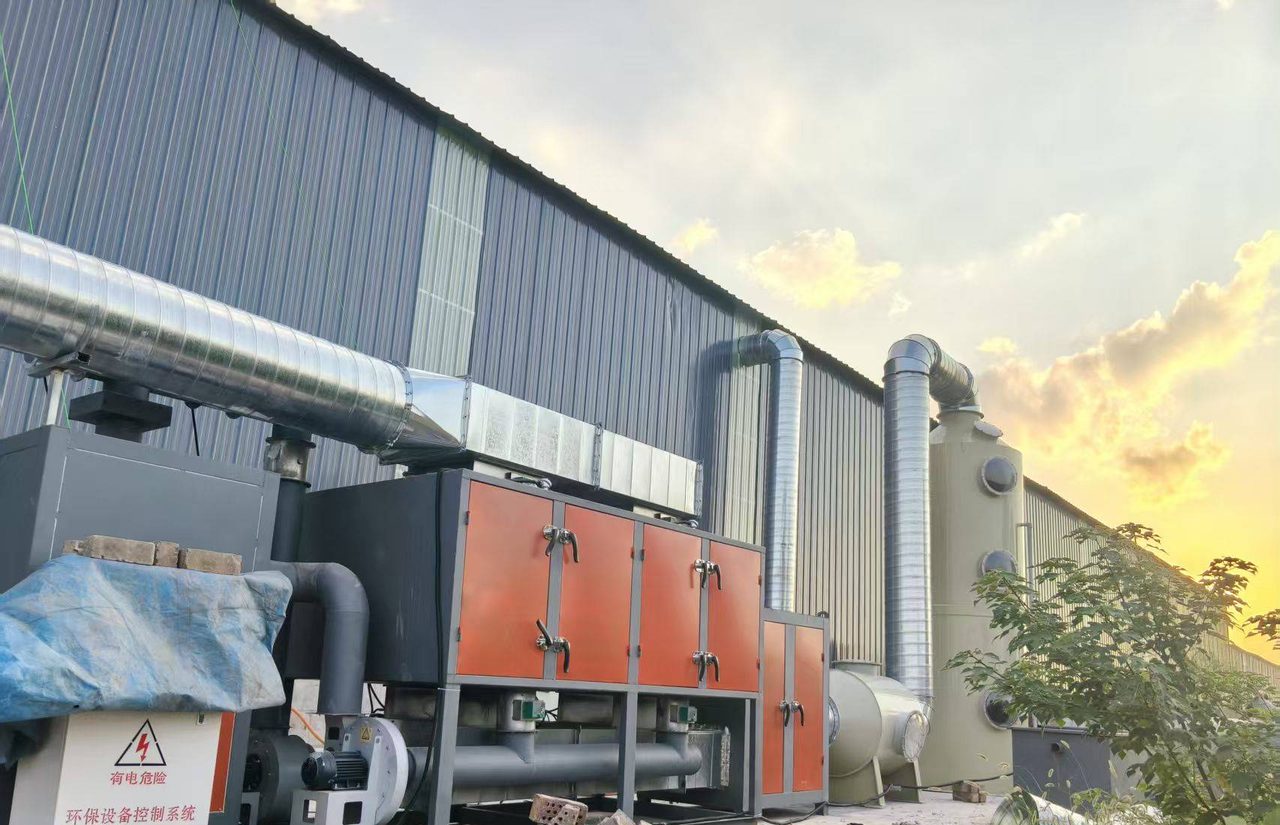 废塑料造粒废气治理(平顶山)