化工、制药废气常含硫化物、卤代烃、含磷或含硅氧烷组分。这些物质会让催化剂中毒,是能不能上催化燃烧的第一道判断门槛,不能上来就报 RCO。
反应釜投料、出料、清洗各有峰值,风量和浓度都可能成倍波动。工艺要留调节余量,否则要么处理不掉,要么长期低负荷空烧。
化工废水 COD 常达数千到数万 mg/L,含难降解组分,直接好氧处理效果差、成本高,通常要先厌氧。
先看废气里有没有硫、磷、卤素、硅氧烷和重金属。有,就走 RTO 或加前置洗涤、干式吸附;没有,才考虑催化燃烧。这一步判断错了,后面设备再好也白搭。
高沸点溶剂先冷凝回收,既降负荷又有回收价值;酸碱性气体经喷淋洗涤中和,同时降温除湿,为后续氧化创造条件。
中高浓度、成分稳定、无毒物的走 RCO,运行温度低、能耗小;含毒物或浓度波动剧烈的走 RTO,蓄热陶瓷换热,耐受性强。
氧化产生的高温气体可回用于烘干、蒸馏或车间采暖,把运行成本摊薄;尾气经烟囱排放并预留检测口。
卤代烃燃烧会生成酸性气体,腐蚀设备;同时卤素会让催化剂中毒失活。这类废气通常要先碱洗去除酸性组分,或直接采用 RTO 并做防腐和尾气碱洗。具体要看卤素含量和形态,不能一概而论。
按峰值风量设计处理能力,配缓冲或变频调节;吸附类工艺可以用多床轮换吸收波动。不建议按平均值设计,否则一到投料峰值就超标。
按爆炸性气体环境选型:电机与电控件用防爆型、风机与管道做静电接地、系统设泄爆与阻火装置、浓度联锁。有溶剂回收需求的还要考虑氮封。这些在方案阶段就要定,不能后补。
不一定,但多数情况划算。COD 超过几千 mg/L 时,厌氧能大幅削减负荷、还能产沼气回收能源,运行成本比全好氧低得多。具体看可生化性(B/C 比)和毒性抑制情况,需要先做小试或中试。
把组分、浓度、风量和排放规律发给我们,先做工艺判断,再谈设备。
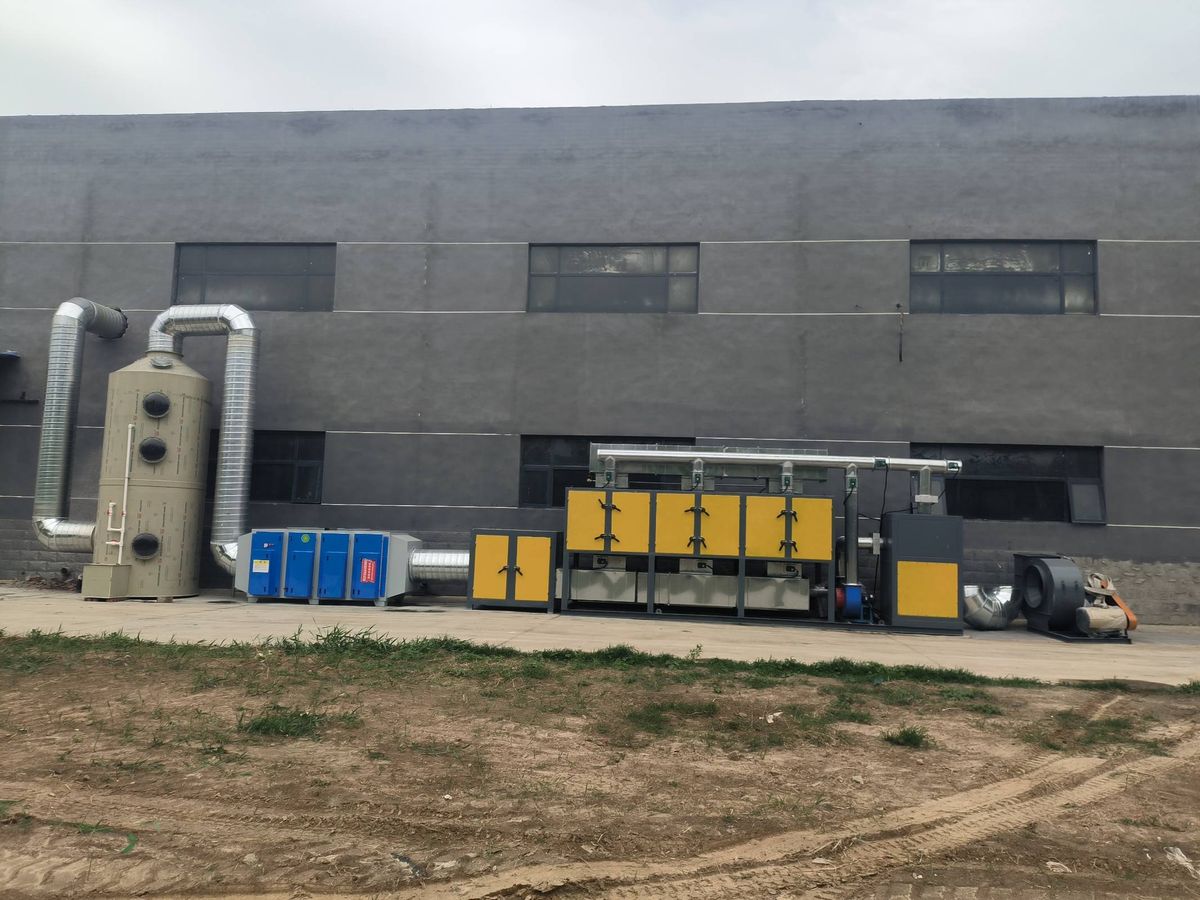 催化燃烧设备(RCO)
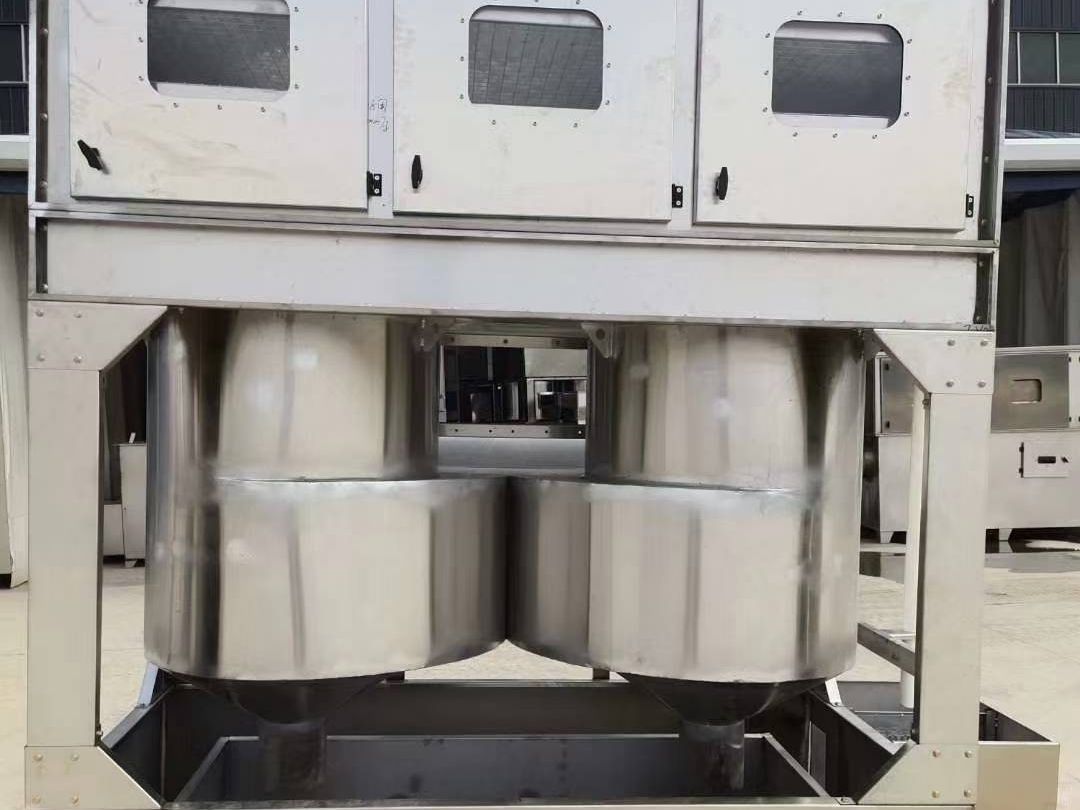 喷淋塔(洗涤预处理)
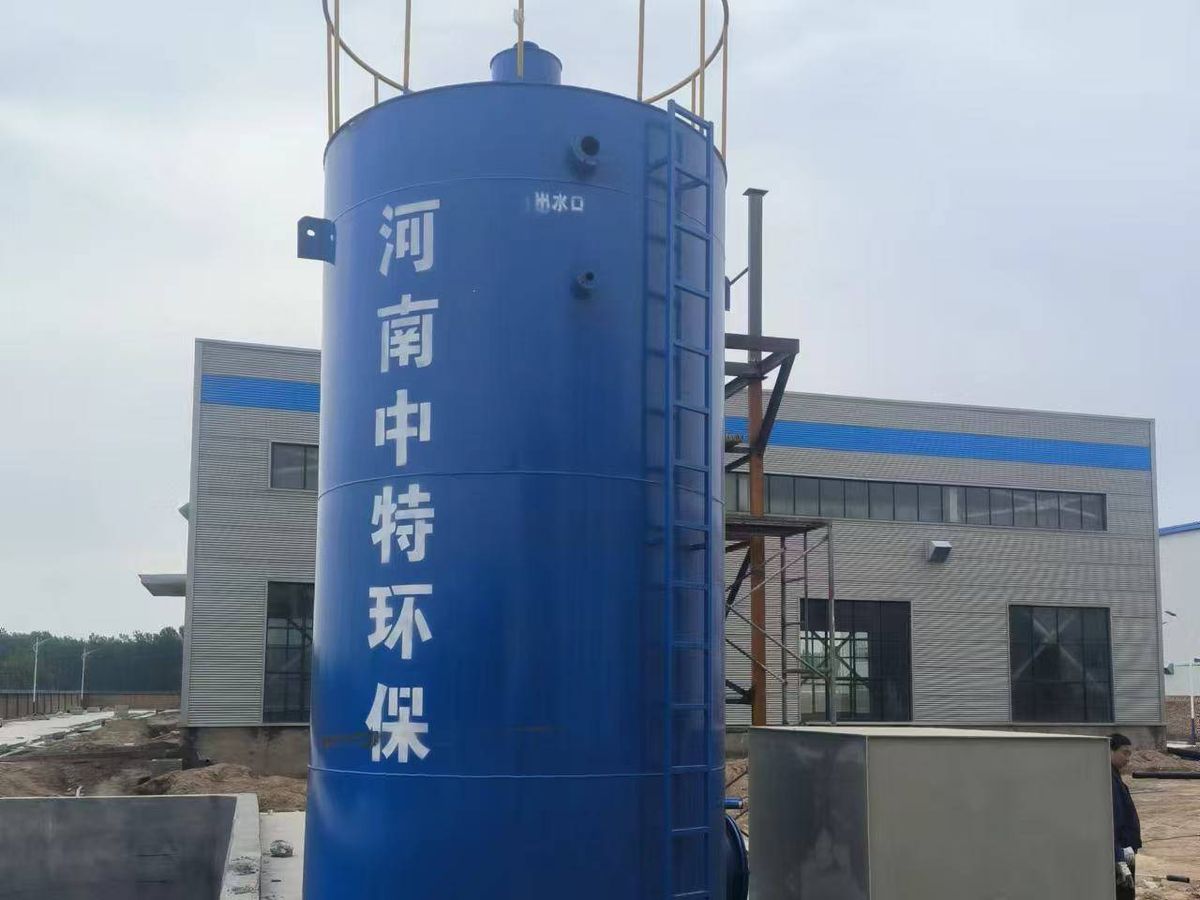 厌氧反应器(UASB / IC)